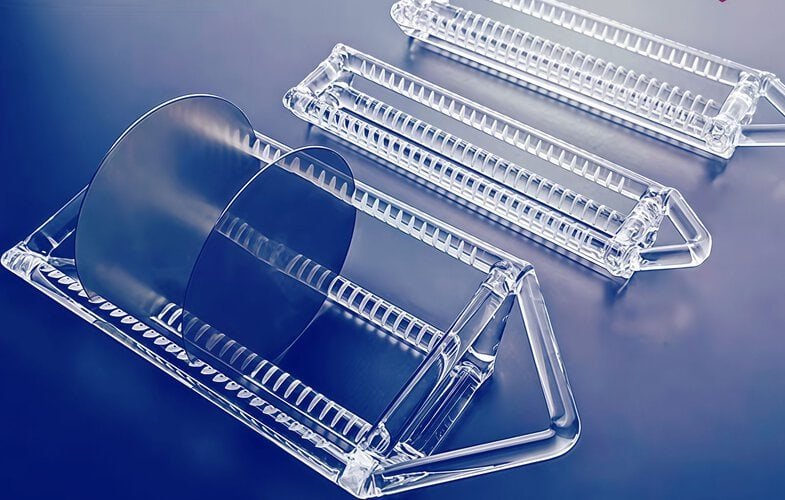
Le vaschette di quarzo sono componenti fondamentali per il trasporto dei wafer in settori quali la produzione di semiconduttori e il trattamento termico fotovoltaico. La stabilità delle loro prestazioni determina direttamente l'uniformità della temperatura del processo termico, la precisione dell'allineamento dei wafer e la resa del prodotto. Pertanto, una manutenzione scientifica durante l'intero processo è fondamentale per garantirne le prestazioni.
Le norme di utilizzo quotidiano sono fondamentali per mantenere la stabilità delle vaschette di quarzo. È imperativo che il principio di maneggiare con cura sia rigorosamente rispettato durante le operazioni di carico e scarico. È necessario evitare urti o attriti con componenti duri, come tubi di quarzo e componenti metallici, al fine di prevenire graffi superficiali. I graffi possono accumulare impurità e causare microfratture sotto stress termico, riducendo la durata utile. Per prevenire deformazioni o rotture della vaschetta causate da stress termico derivante da sbalzi di temperatura improvvisi, è essenziale controllare le velocità di riscaldamento e raffreddamento seguendo un approccio graduale. È fondamentale che la temperatura di esercizio sia rigorosamente controllata entro il limite massimo di temperatura nominale. Il surriscaldamento prolungato può portare alla cristallizzazione e all'invecchiamento del quarzo, con conseguente riduzione della resistenza e della durezza della vaschetta e mancato rispetto dei requisiti di precisione del processo.
La pulizia standardizzata è la fase fondamentale per rimuovere i residui e ripristinare le prestazioni. Dopo ogni trattamento a caldo, è necessario selezionare il metodo di pulizia più appropriato in base al tipo di residuo. Il processo per il carbonio residuo organico prevede l'applicazione di un lavaggio a secco ad alta temperatura come fase iniziale. La barchetta di quarzo deve essere riscaldata a una temperatura compresa tra 800 e 1000 gradi Celsius in atmosfera di ossigeno per 1 o 2 ore al fine di ossidare completamente il residuo organico.
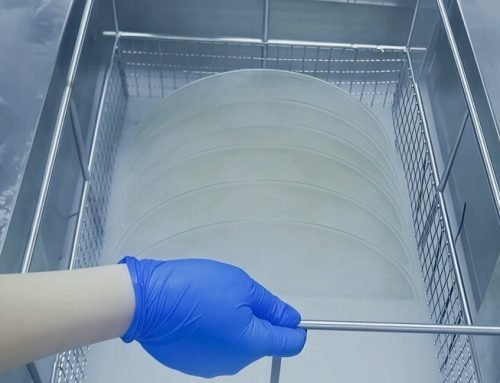
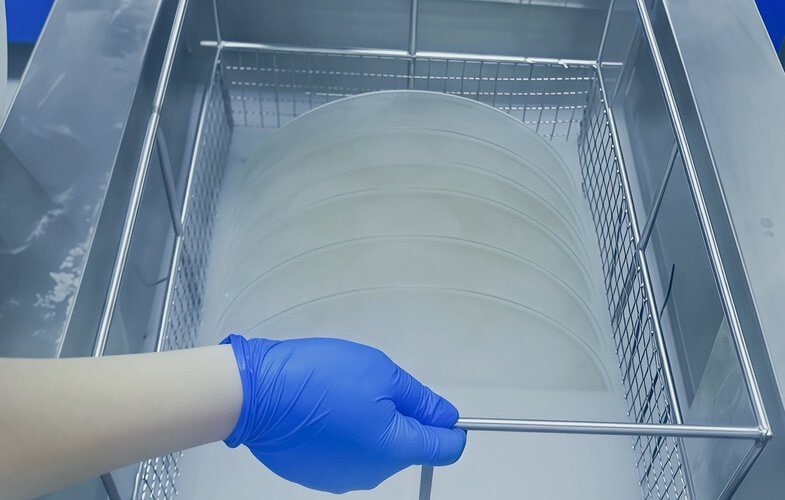
In presenza di ioni metallici e residui particellari, si raccomanda la pulizia a umido. Innanzitutto, è essenziale utilizzare una pistola ad azoto ad alta purezza per rimuovere eventuali particelle residue. La barchetta di quarzo deve quindi essere immersa in una soluzione di lavaggio acida purificata a temperatura quasi bollente, intorno agli 80 °C, per 4-6 ore, con pulizia a ultrasuoni a bassa potenza. Dopo la pulizia, è indispensabile risciacquare accuratamente la barchetta con acqua ultrapura (resistività ≥18 MΩ·cm) e successivamente soffiare con azoto ad alta temperatura, oppure in alternativa asciugare sottovuoto, per evitare la contaminazione da macchie d'acqua.
L'implementazione di misure di controllo dell'ambiente di stoccaggio è una strategia efficace per mitigare il rischio di degrado delle prestazioni. Si raccomanda di conservare le barchette di quarzo inutilizzate in un ambiente pulito. I supporti di stoccaggio devono essere realizzati in politetrafluoroetilene o quarzo. È fondamentale che non vengano posizionati insieme a metalli per prevenire l'adsorbimento di ioni metallici e la contaminazione. Le barchette di grandi dimensioni non impilabili vengono supportate da appositi supporti a strati per prevenire deformazioni da stress a lungo termine. L'ambiente deve essere mantenuto a temperatura normale e asciutto, con un'umidità relativa non superiore al 40%. Per prevenire l'adesione di particelle, si raccomanda di aggiungere una copertura antipolvere.
L'ispezione periodica è un passaggio necessario per la tempestiva sostituzione dei componenti deteriorati. Prima di ogni utilizzo o dopo una procedura di pulizia, è fondamentale effettuare tre controlli. In primo luogo, un'ispezione visiva per accertare la presenza di eventuali crepe, graffi, deformazioni o scolorimenti superficiali. In secondo luogo, un controllo dimensionale per verificare che la spaziatura e la rettilineità delle fessure siano conformi agli standard di precisione richiesti. In terzo luogo, si effettua un controllo della qualità superficiale mediante test dell'angolo di contatto o di impurità metalliche per confermare che i residui soddisfino gli standard richiesti. In caso di crepe superiori a 0.5 mm, di una deviazione della spaziatura delle fessure superiore a ±0.1 mm o della presenza di impurità che superano lo standard, la barchetta di quarzo deve essere scartata e sostituita tempestivamente per evitare di compromettere la stabilità del processo produttivo.